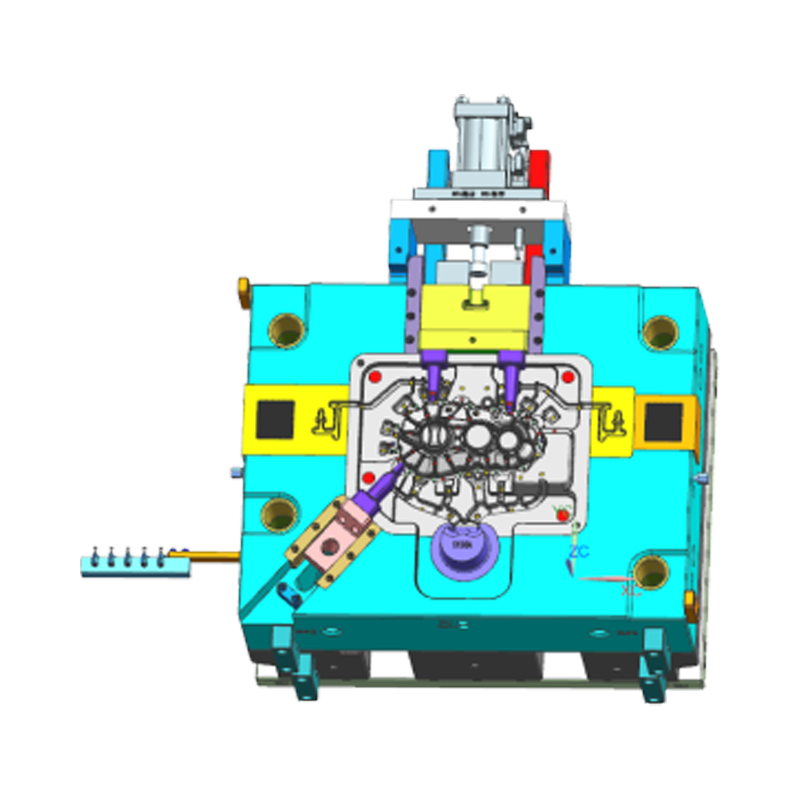
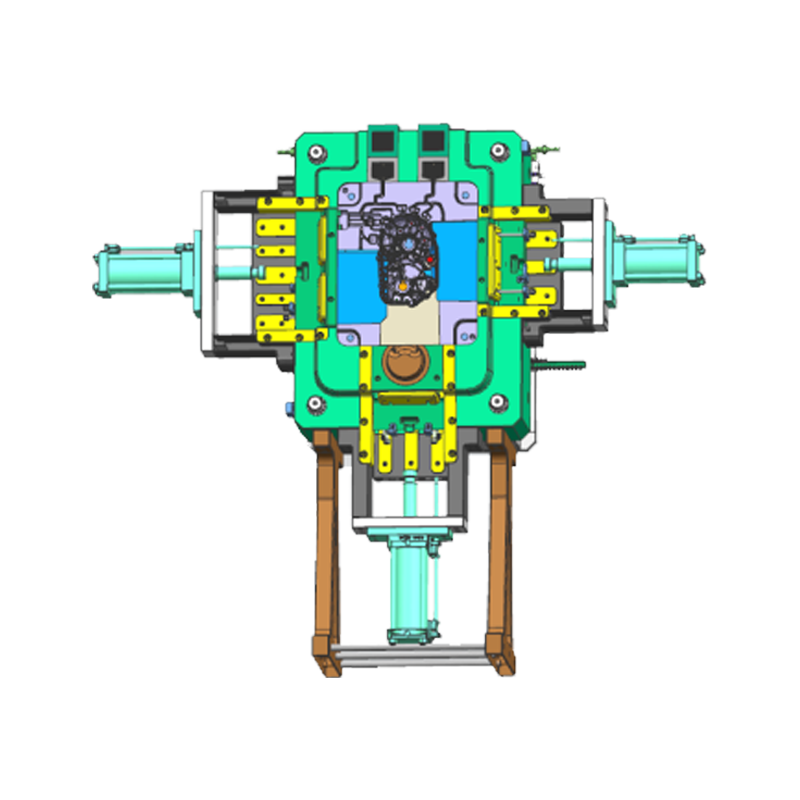
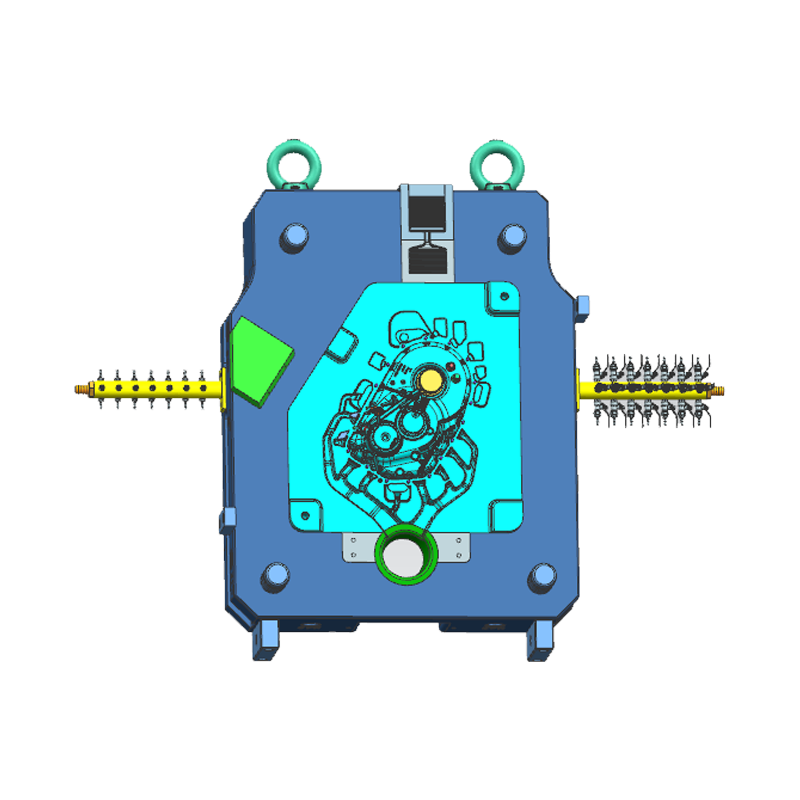
Ce sunt mașinile turnate sub presiune din aluminiu și când ar trebui să le folosiți?
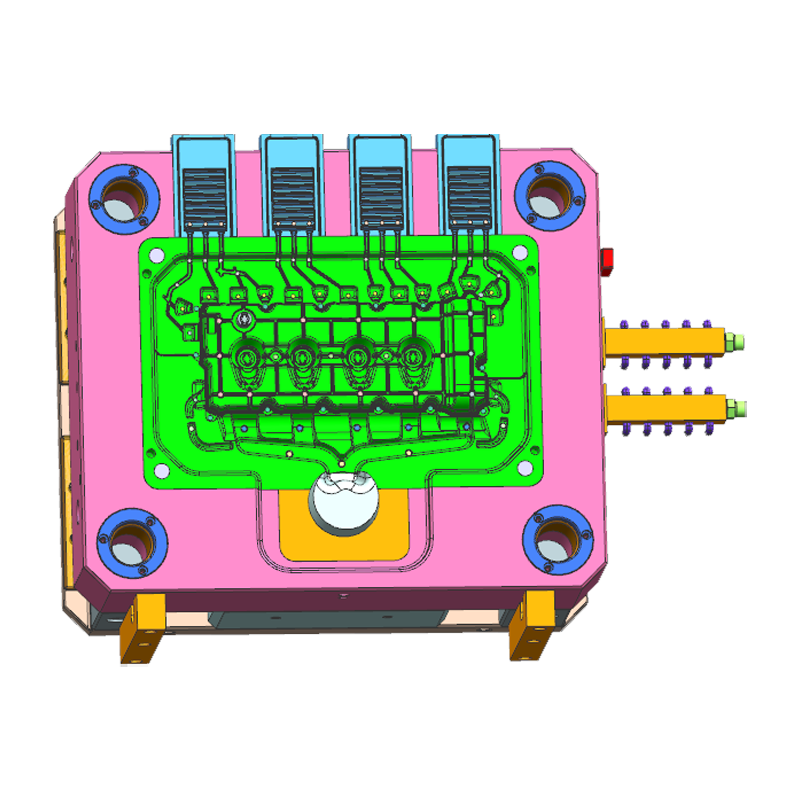
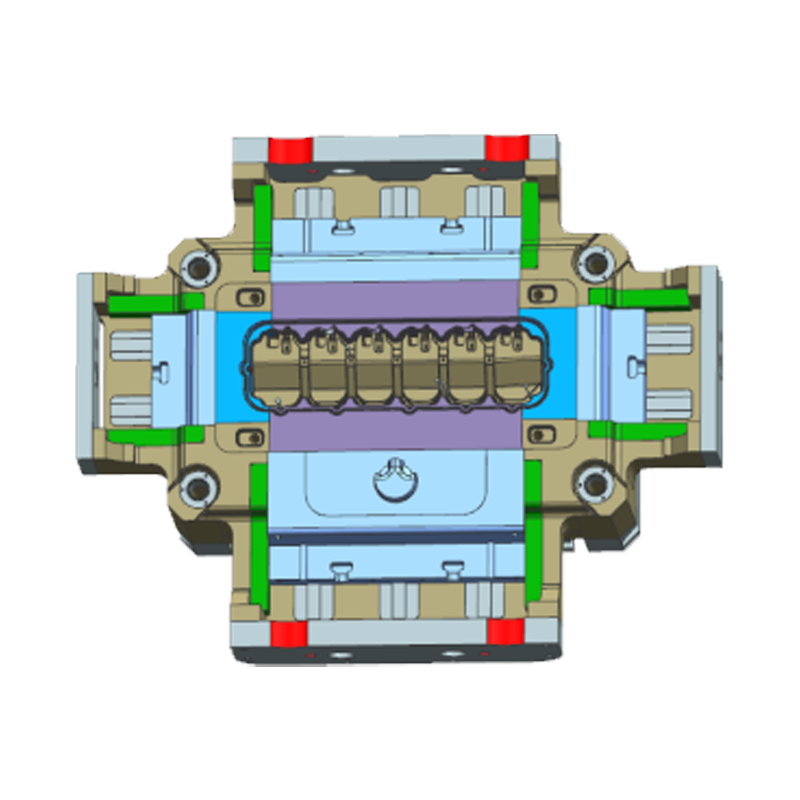
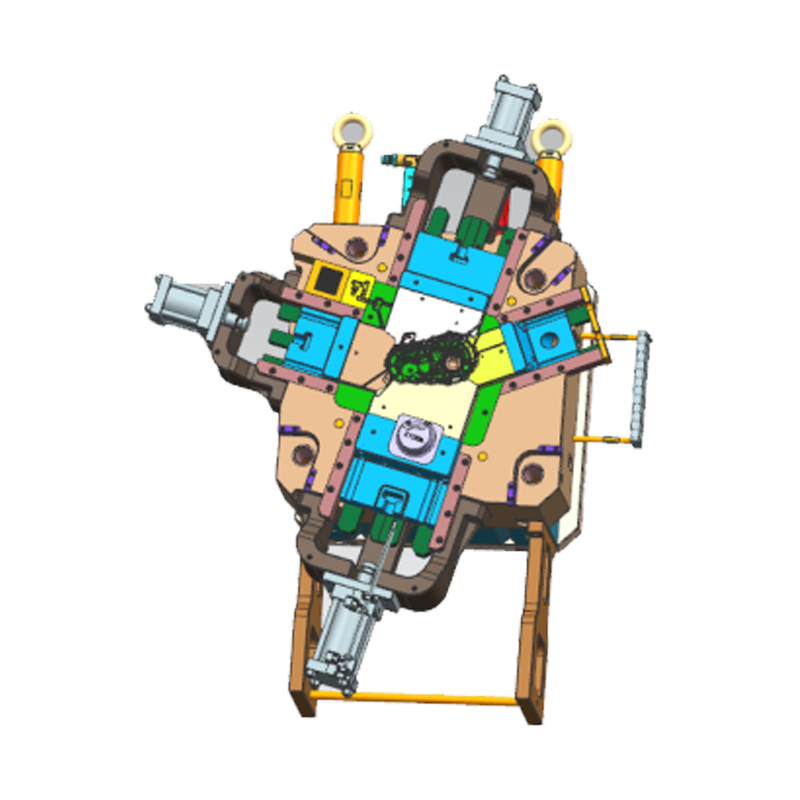
Mașini turnate sub presiune din aluminiu sunt componente din aliaj de aluminiu - carcase, suporturi, cutii de viteze, capace și părți structurale - produse prin injectarea de aluminiu topit într-o matriță de oțel reutilizabilă la presiune ridicată. Sunt alegerea standard pentru componentele de mașini atunci când volumul de producție depășește aproximativ 5.000 de unități , greutatea părții rămâne sub aproximativ 20 kg, iar designul necesită o toleranță strânsă și o geometrie repetabilă direct din matriță.
Totuși, acesta nu este procesul potrivit pentru fiecare piesă a mașinii. Mașinile de turnare sub presiune au limite de tonaj care exclud carcasele industriale foarte mari, iar unele aplicații - cum ar fi carcasele cutiei de viteze care necesită o amortizare superioară a vibrațiilor - sunt încă mai bine deservite de fontă. Restul acestui articol detaliază exact unde se potrivește turnarea sub presiune a aluminiului, cu datele despre aliaje, cifrele de toleranță și punctele de întrerupere a costurilor de care aveți nevoie pentru a face acest apel.
Ce aliaj de aluminiu se potrivește piesei dvs. de mașini
Alegerea aliajului este singura decizie care afectează cel mai mult rezistența, prelucrabilitatea și rezistența la coroziune a unei piese turnate sub presiune. Aproape toate piesele turnate sub presiune ale utilajelor provin din familia aluminiu-siliciu 3xx.x și A380 este alegerea implicită pentru marea majoritate a componentelor utilajelor — carcase pentru scule electrice, cutii de viteze, carcase pentru motor și suporturi structurale — deoarece echilibrează rezistența, fluiditatea și prelucrabilitatea la un cost rezonabil.
Aliaje comune de turnare sub presiune din aluminiu și aplicațiile lor cele mai potrivite pentru mașini | Aliaj | Puterea cheie | Utilizare tipică a utilajelor |
| A380 | Cel mai bun echilibru general, cel mai ușor de prelucrat | Carcase de viteze, carcase de motor, console |
| A360 | Rezistență superioară la coroziune, rezistență la temperatură ridicată | Carcase pentru echipamente marine și de exterior |
| ADC12 | Cel mai bun matriță de umplere pentru forme subțiri, complicate | Huse cu pereți subțiri, piese mici cu detalii ridicate |
| A413 | Etanșeitate excelentă la presiune | Cilindri hidraulici, recipiente sub presiune |
| B390 | Rezistență la uzură și duritate foarte mare | Blocuri motor, componente cu uzură mare |
O regulă utilă: atingeți A360 când piesa se confruntă cu medii dure, corozive sau cu temperaturi ridicate — costă mai mult și este mai greu de turnat, dar rezistența la coroziune este semnificativ mai bună decât A380. Atinge pentru ADC12 , echivalentul regional al A380 utilizat pe scară largă în Asia, atunci când o piesă are pereți subțiri agresiv sau detalii cosmetice fine, deoarece conținutul său mai mare de siliciu îmbunătățește fluiditatea și acuratețea dimensională.
Cât de precisă poate fi de fapt o piesă de mașină turnată sub presiune
Precizia dimensională este guvernată în America de Nord de NADCA (North American Die Casting Association) standarde de specificații ale produsului, care definesc două grade de toleranță: Standard și Precision.
- Toleranță standard NADCA: aproximativ ±0,010 inchi (±0,25 mm) pentru primul inch al unei dimensiuni liniare, plus ±0,001 inchi pentru fiecare inch suplimentar
- Toleranță de precizie NADCA: aproximativ ±0,002 inch (±0,05 mm) pentru primul inch, plus ±0,001 inch pentru fiecare inch suplimentar
- În conformitate cu scara internațională ISO 8062-3, piesele turnate sub presiune de înaltă presiune ating în mod obișnuit gradele DCTG 4–6 fără nicio prelucrare secundară
- Caracteristicile care traversează linia de despărțire a matriței au o toleranță suplimentară deasupra figurii liniare, condusă de zona proiectată a piesei
În termeni practici, un exemplu lucrat din tabelele de specificații NADCA arată a Caracteristica de 5 inchi (127 mm) care are o toleranță standard de aproximativ ±0,014 inchi. odată ce toleranțele liniare și ale zonei proiectate sunt combinate. Toleranțele de precizie costă mai mult de păstrat în producție, astfel încât cele mai rentabile modele aplică specificațiile Precision numai suprafețelor funcționale, de împerechere sau de etanșare - și lasă fiecare dimensiune necritică la Standard.
Matematica costului real: turnare sub presiune vs turnare cu nisip vs prelucrare
Decizia între turnarea sub presiune și cele două alternative principale ale sale - turnarea cu nisip și prelucrarea CNC din țagle - se reduce aproape în întregime la volumul de producție, deoarece turnarea sub presiune încarcă frontal costul în scule și apoi oferă un preț foarte scăzut pe piesă.
Turnare sub presiune vs. turnare cu nisip: un exemplu documentat
Un studiu de caz publicat pe o piesă din aluminiu a stabilit instrumentele de turnare cu nisip la 1.500 USD cu un cost pe piesă de 32 USD, în comparație cu sculele de turnare sub presiune de 22.000 USD cu un cost pe piesă de 16,20 USD. La o serie de 1.000 de bucăți, turnarea cu nisip este în general mai ieftină. Dar cel pragul de rentabilitate ajunge la aproximativ 1.300 de bucăți și cu 10.000 de bucăți, turnarea sub presiune economisește aproape 140.000 USD comparativ cu turnarea cu nisip. Un exemplu separat pe o carcasă de pompă industrială de 3 kg a constatat că conversia turnată sub presiune a avut sens la doar 1.273 de piese odată ce costul total finit - nu doar prețul piesei - a fost luat în considerare.
Turnare sub presiune vs. prelucrare din țagle
Pentru o componentă precum carcasa cutiei de viteze, turnarea sub presiune are în general sens pentru carcase din aluminiu sub 20 kg în serii de producție care depășesc 5.000 de unități , cu costuri cu scule variind de la 50.000 USD la 500.000 USD, care se amortizează prin costuri pe unitate de volum mult mai mici. Prelucrarea din țagle, dimpotrivă, câștigă sub aproximativ 50 de unități sau ori de câte ori este probabil ca designul să se schimbe, deoarece nu necesită investiții în scule și timpii de livrare sunt măsurați în zile, mai degrabă decât în săptămânile necesare unei matrițe.
Ghid de selecție a proceselor pentru componentele de mașini din aluminiu în funcție de volumul de producție | Proces | Costul sculelor | Cel mai bun interval de volum |
| Prelucrare CNC din țagle | Niciuna | Sub 50 de unități sau modele în evoluție |
| Turnare cu nisip | 1.500 USD – 4.000 USD (model) | Volum mic spre mediu, piese mari |
| Turnare sub presiune din aluminiu | 22.000 USD – 500.000 USD (moare) | 5.000 de unități, geometrie repetabilă |
Un avertisment care merită semnalat direct: ghidul popular de „sub 500 de unități, mașină; peste 5.000, turnat” a fost calculat pentru piese mici de precizie, nu pentru carcase mari în stil cutie de viteze. Pentru componentele de mașini mai mari, rulați uneltele specifice și numerele pe piesă pentru piesa dvs., în loc să aplicați o regulă generică.
Unde turnarea sub presiune a aluminiului depășește alternativele
Dincolo de costul brut, turnarea sub presiune a aluminiului oferă trei avantaje practice care contează în mod special pentru componentele mașinilor.
- Scăderea în greutate fără penalizare de forță. Controlul precis al grosimii peretelui permite inginerilor să îndepărteze excesul de material din carcase și suporturi, în timp ce echivalentele turnate cu nisip au nevoie de obicei de pereți mai groși doar pentru a menține integritatea structurală.
- Prelucrare secundară minimă. Piesele turnate sub presiune au de obicei toleranțe de la ±0,005 inchi până la ±0,02 inchi direct din matriță, cu un finisaj neted al suprafeței care deseori înlătură necesitatea unei post-procesări extinse de care necesită piesele turnate cu nisip.
- Rate mai mici de deșeuri la scară. Mediile de producție controlate raportează rate de deșeuri de turnare sub presiune de aproximativ 2–5%, comparativ cu 5–15% pentru turnarea cu nisip, care generează economii reale odată ce un program ajunge la mii de unități.
Aceste avantaje sunt motivul pentru care turnarea sub presiune din aluminiu apare în toate mașinile generale: carcase de angrenaje, carcase de motor și unelte electrice, suporturi structurale, carcase electronice și șasiu de telecomunicații, toate se bazează pe aceeași combinație de greutate redusă, stabilitate dimensională și conductivitate termică.
Unde turnarea sub presiune a aluminiului este scurtă pentru piesele de mașini
Niciun proces nu este universal corect, iar proiectanții de mașini trec în trei limite recurente cu turnarea sub presiune convențională.
Porozitatea internă limitează tratamentul termic
Turnarea sub presiune convențională captează cantități mici de gaz în timpul umplerii de mare viteză și asta porozitatea previne, în general, tratamentul termic cu soluție T6 completă , deoarece gazul prins se extinde la temperatură ridicată și provoacă vezicule sau distorsiuni dimensionale. Majoritatea mașinilor turnate sub presiune folosesc în schimb îmbătrânirea T5 la temperatură joasă, care îmbunătățește proprietățile fără a declanșa această expansiune. Metodele specializate precum turnarea sub vid, turnarea prin presare sau tixoturnarea pot reduce porozitatea suficient pentru a permite tratamentul termic, dar fiecare vine cu o penalizare reală a costurilor.
Etanșeitatea la presiune necesită o planificare în avans
Porozitatea contează, de asemenea, direct pentru piesele care trebuie să mențină presiunea sau să se etanșeze împotriva fluidului - corpurile pompelor, corpurile supapelor și carcasele hidraulice adiacente. Dacă este necesară performanța la scurgere, metoda de testare și limita de acceptare trebuie definite înainte de începerea sculelor, nedescoperite ulterior atunci când o suprafață de etanșare prelucrată expune goluri ascunse.
Constrângeri de dimensiune și amortizare a vibrațiilor
Mașinile de turnare sub presiune au limite de tonaj care exclud carcasele industriale foarte mari și, în special, pentru carcasele cutiei de viteze cu funcționare continuă, fonta gri depășește în continuare aluminiul în ceea ce privește amortizarea vibrațiilor — o proprietate care afectează direct zgomotul cutiei de viteze și durata de viață a rulmenților atunci când o carcasă trebuie să absoarbă armonicile de la treptele care funcționează pentru schimburi prelungite.
O listă de verificare practică înainte de a comanda un zar
Înainte de a elibera o piesă de mașină pe scule, confirmați următoarele pentru a evita reprelucrarea și costurile surprize mai târziu în program.
- Potriviți aliajul cu mediul: A380 pentru piese de uz general, A360 pentru condiții corozive sau de temperatură ridicată, ADC12 pentru geometrie subțire și detaliată
- Aplicați toleranțe Precision NADCA numai suprafețelor funcționale, de împerechere sau de etanșare - lăsați restul la standard pentru a controla costurile
- Confirmați volumul de producție așteptat în raport cu punctele de prag de rentabilitate de turnare în nisip și prelucrare înainte de a vă angaja la scule de turnare sub presiune
- Marcați din timp orice suprafață etanșă la presiune sau de etanșare și definiți metoda de testare a scurgerilor și criteriile de acceptare înainte de tăierea matriței
- Decideți asupra îmbătrânirii T5 față de un proces specializat cu porozitate scăzută dacă piesa necesită tratament termic pentru proprietățile mecanice
- Verificați greutatea pieselor și limitele de tonaj al matriței față de cea mai mare mașină disponibilă a furnizorului dvs., în special pentru carcasele din clasa cutiei de viteze
Obțineți aceste șase decizii chiar în faza de proiectare, iar mașinile turnate sub presiune din aluminiu oferă exact ceea ce este cunoscut pentru procesul: piese ușoare, stabile din punct de vedere dimensional, repetabile la un cost pe unitate pe care alternativele nu îl pot egala odată ce volumul crește la mii.