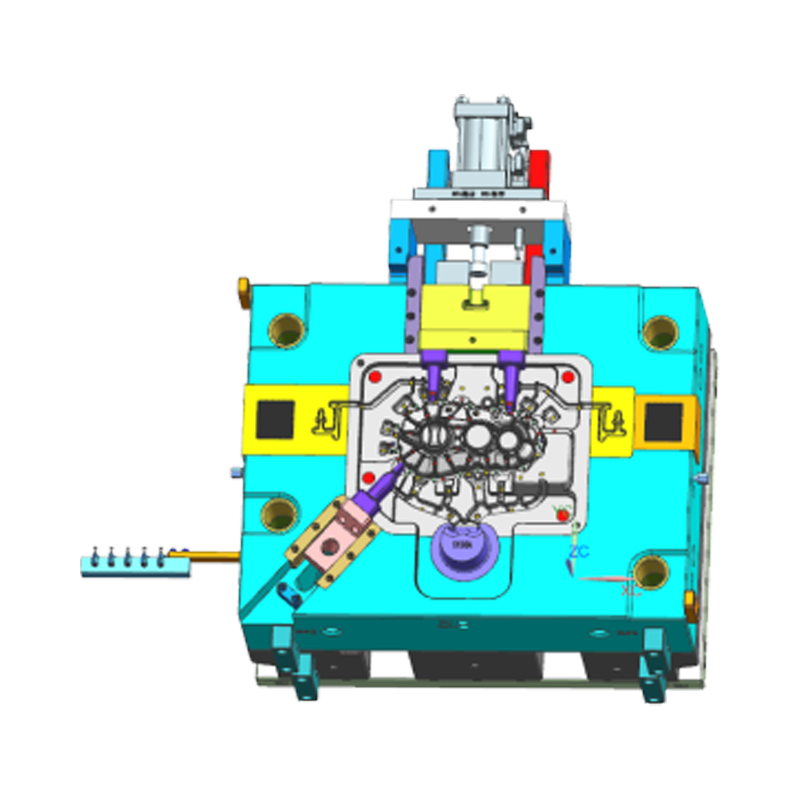
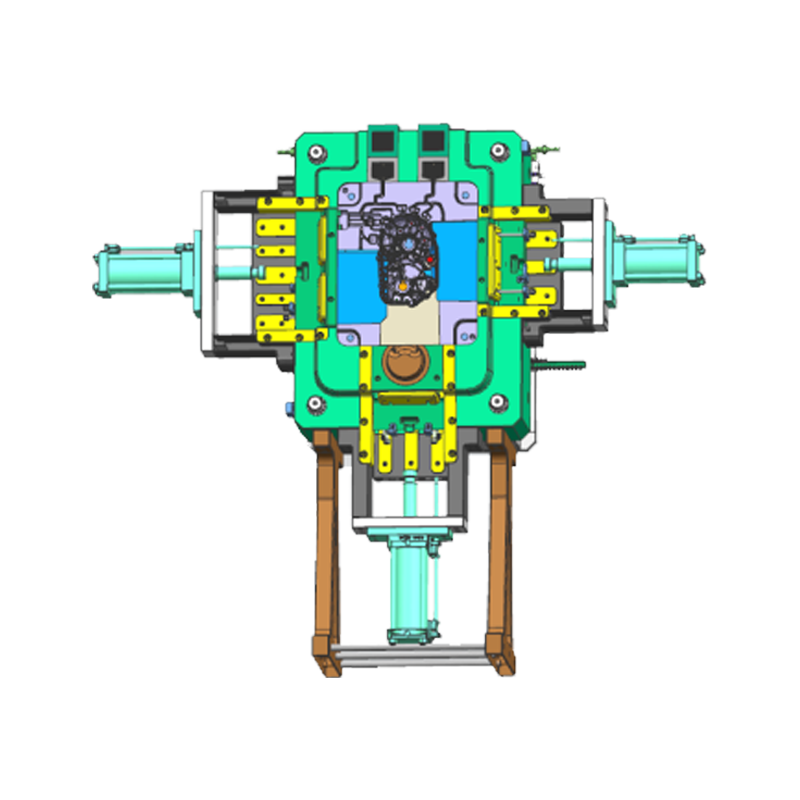
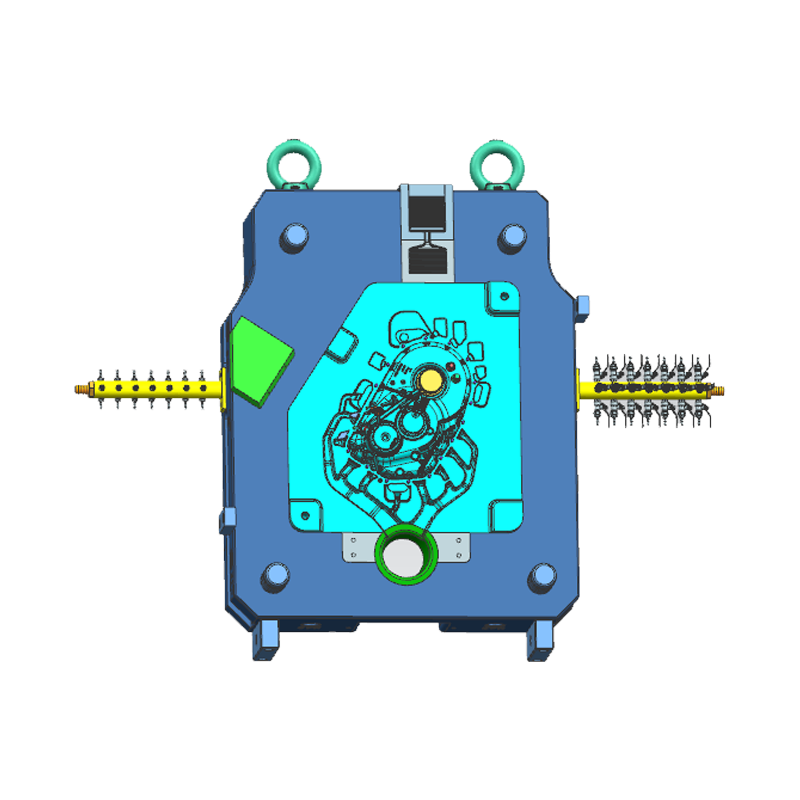
Turnarea sub presiune a aluminiului este procesul de fabricație dominant pentru componentele structurale și mecanice ale motocicletelor. Produce piese cu toleranțe dimensionale strânse, rapoarte ridicate rezistență-greutate și geometrii interne complexe că nicio altă metodă de producție în masă nu poate fi egalată la un cost echivalent. De la carterurile motorului și carcasele transmisiei până la suporturile brațului oscilant și clemele de ghidon, majoritatea pieselor critice de aluminiu portante de pe o motocicletă modernă sunt turnate sub presiune - un fapt care este valabil atât pentru navetiștii la nivel de intrare, bicicletele sport și cruiserele grele.
Înțelegând cum motociclete turnat sub presiune sunt realizate piesele, ce aliaje sunt folosite și ceea ce separă o turnare de precizie de una substandard este esențial pentru ingineri, echipele de achiziții și oricine specifică sau evaluează componente din aluminiu pentru aplicații pentru motociclete.
De ce turnarea sub presiune a aluminiului domină producția de componente pentru motociclete
Motocicletele impun un set unic de cerințe exigente asupra componentelor lor structurale: masă scăzută pentru a maximiza raportul putere-greutate, stabilitate termică pentru piesele adiacente motorului, rezistență la vibrații pentru o durată lungă de viață și complexitate geometrică pentru a integra funcții multiple în piese turnate unice. Turnarea sub presiune a aluminiului satisface toate acestea simultan.
Reducerea greutății fără compromisuri structurale
Densitatea aluminiului este de aproximativ 2,7 g/cm³ , aproximativ o treime din cea a oțelului la 7,85 g/cm³. Un carter din aluminiu turnat sub presiune care ar cântări 4,5 kg în fontă cântărește sub 1,6 kg - o economie care îmbunătățește direct manevrabilitatea, eficiența consumului de combustibil și oboseala conducătorului pe distanțe lungi. Pentru motocicletele de înaltă performanță în care fiecare kilogram contează, acest avantaj este de neînlocuit. CBR600RR de la Honda, de exemplu, folosește aluminiu turnat sub presiune pentru secțiunile sale principale ale cadrului, contribuind la o greutate totală umedă de doar 189 kg, în ciuda unui șasiu complet și a unui motor cu patru în linie de 600 cmc.
Eficiența procesului la scară de producție
Turnarea sub presiune de înaltă presiune (HPDC) injectează aluminiu topit într-o matriță de oțel întărit la presiuni între 10.000 și 30.000 psi și timpi de ciclu de 15-60 de secunde pe fotografie. Pentru un producător care produce zeci de mii de motoare pe lună, acest randament este imposibil de egalat cu turnarea în nisip, forjarea sau prelucrarea din țagle. Matrițele în sine - de obicei oțel pentru scule H13 - durează 80.000 până la 150.000 de fotografii înainte de a necesita înlocuire, ceea ce face ca costul de amortizare a sculelor pe piesă să fie extrem de scăzut la volum.
Libertate de proiectare pentru piese integrate complexe
Turnarea sub presiune permite turnarea intr-o singură operațiune a pasajelor interne, boșajelor, nervurilor, inserțiilor filetate și a elementelor de montare. Un carter de motor din aluminiu turnat sub presiune poate include pasaje de ulei, găuri pentru rulmenți, aripioare de răcire și nervuri structurale într-o singură parte, care ar necesita cinci sau șase componente prelucrate și sudate într-un proces alternativ. Această integrare reduce munca de asamblare, elimină potențialele căi de scurgere și îmbunătățește rigiditatea structurală generală.
Procesul de turnare sub presiune pentru piesele din aluminiu pentru motociclete: pas cu pas
Producerea unei precizii turnare sub presiune din aluminiu pentru motociclete implică o succesiune de operații strâns controlată. Variația în orice etapă se propagă în eroare dimensională, porozitate sau degradare a proprietăților mecanice în piesa finită.
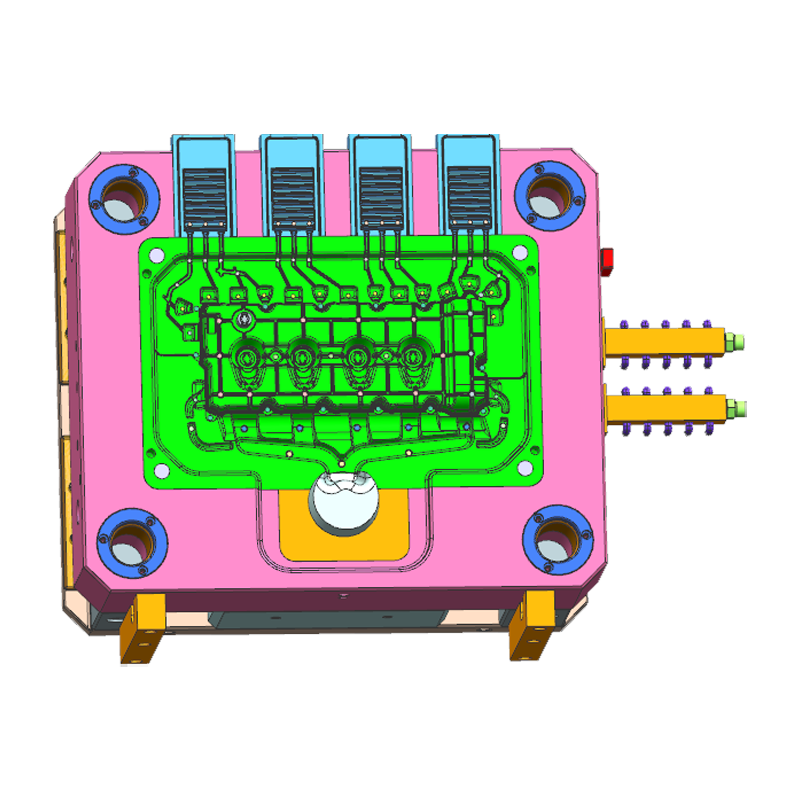
Proiectarea matrițelor și pregătirea sculelor
Proiectarea matriței este pasul cel mai important din întregul proces. Matrița trebuie să țină cont de aluminiu contracție volumetrică de aproximativ 3,5–5% în timpul solidificării, ceea ce necesită o geometrie compensatoare în toate dimensiunile critice. Locația porții, geometria canalului și amplasarea preaplinului determină modul în care metalul topit umple cavitatea - modelele de umplere slabe cauzează închideri la rece, rulări greșite și concentrații de porozitate. Software-ul de simulare (cum ar fi MAGMASOFT sau ProCAST) este acum standard pentru validarea designului matrițelor pe componentele motocicletei înainte ca orice oțel să fie tăiat.
Topirea aliajului și controlul temperaturii
Lingourile de aliaj de aluminiu sunt topite în cuptoare cu reverberație sau creuzet și ținute la o temperatură controlată cu precizie - de obicei 620–700°C (1.148–1.292°F) in functie de calitatea aliajului. Temperatura metalului afectează direct fluiditatea, comportamentul de umplere și calitatea suprafeței. Degazarea cu azot sau argon se efectuează înainte de turnare pentru a îndepărta hidrogenul dizolvat, care formează bule de porozitate în timpul solidificării. Conținutul de hidrogen din aluminiul bine degazat ar trebui să fie mai mic 0,1 ml/100 g pentru piese turnate structurale pentru motociclete.
Injecție de înaltă presiune și solidificare
Manșonul mașinii de turnare sub presiune primește un volum măsurat de aluminiu topit. Un piston hidraulic conduce apoi metalul în cavitatea matriței în două faze: o primă fază lentă pentru a umple canalul fără turbulențe, urmată de o a doua fază rapidă la viteză mare pentru a umple cavitatea piesei înainte de solidificarea prematură. Metalul se solidifică sub presiune de intensificare - o presiune din a treia fază aplicată după umplerea cavității - care comprimă orice porozitate rămasă și îmbunătățește densitatea în secțiuni groase. Solidificarea totală are loc de obicei în interior 2-10 secunde după injectare.
Ejectare, tăiere și post-procesare
După solidificare, știfturile ejectorului împing turnarea din matriță. Sistemul de rulare, preaplinurile și fulgerul sunt tăiate într-o matriță de tăiere, în timp ce piesa este încă suficient de caldă pentru o forfecare curată. Alezurile critice și suprafețele de îmbinare sunt apoi prelucrate CNC la toleranța finală - de obicei ±0,05 mm sau mai strâns pentru carcase de rulmenți și suprafețe de etanșare. Tratamentul termic (T5 sau T6 temperatură) poate fi aplicat pieselor turnate structurale cu solicitări ridicate pentru a îmbunătăți rezistența la curgere.
Aliaje de aluminiu utilizate în turnarea sub presiune pentru motociclete
Nu toate aliajele de aluminiu sunt potrivite pentru turnare sub presiune și nu toate aliajele de turnare sub presiune sunt potrivite pentru fiecare aplicație de motocicletă. Alegerea aliajului conduce la compromisuri între turnabilitate, rezistență mecanică, rezistență termică și performanță la coroziune.
| Aliaj | Compoziția cheii | Rezistența la tracțiune (ca turnat) | Proprietăți cheie | Aplicație tipică pentru motociclete |
| A380 (ADC12) | Al-Si8,5-Cu3,5 | ~317 MPa | Castabilitate excelentă, rezistență bună, cost redus | Cartere, carcase cutie de viteze, capace |
| A383 (ADC10) | Al-Si10-Cu2 | ~310 MPa | Fluiditate mai bună decât A380, capacitate de detalii mai fine | Suporturi cu perete subțire, carcase pentru instrumente |
| A360 | Al-Si9-Mg0,5 | ~296 MPa | Rezistență superioară la coroziune, etanșeitate la presiune | Componente hidraulice, carcase lichid de răcire |
| A413 | Al-Si12 | ~296 MPa | Fluiditate excelentă, secțiuni subțiri complexe | Corpuri de carburator, capace complicate |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0,6-Mg0,3 | ~340 MPa (T7: ~360 MPa) | Ductilitate ridicată, tratabil termic, structural | Noduri de cadru, secțiuni de pivotare a brațului oscilant |
Aliaje obișnuite de aluminiu utilizate în turnarea sub presiune a motocicletelor cu proprietăți mecanice și aplicații tipice
A380/ADC12 rămâne aliajul de bază pentru aplicațiile turnate sub presiune pentru motociclete la nivel global, datorită echilibrului său între turnabilitate, performanță mecanică și costul materiilor prime. Cu toate acestea, procesele mai noi de turnare sub presiune asistate cu vid și structurale folosesc din ce în ce mai mult aliaje cu conținut scăzut de fier și cu ductilitate ridicată, cum ar fi Silafont-36, care susțin tratamentul termic după turnare - un standard de capacitate A380 nu îl oferă datorită conținutului său de cupru care provoacă vezicule în timpul tratamentului cu soluția.
Piese cheie pentru motociclete produse prin turnare sub presiune din aluminiu
Gama de componente produse ca piese turnate sub presiune din aluminiu pentru motociclete acoperă întreaga mașină - de la elementele interne ale grupului de propulsie până la suporturile șasiului și structura caroseriei. Fiecare aplicație impune cerințe specifice asupra proprietăților turnării.
Componentele motorului și grupului motopropulsor
Componentele motorului reprezintă piese turnate sub presiune pentru motociclete cu cel mai mare volum și cele mai solicitante din punct de vedere tehnic. Carterurile trebuie să mențină alinierea precisă a alezajului rulmentului pe intervale de temperatură de la pornire la rece (-20 ° C) până la condiții de funcționare complet încălzite (peste 120 ° C la suprafața carterului), rezistând în același timp la presiunea uleiului în interior și suportând sarcinile structurale ale întregului ansamblu motor. Chiulele – în special pentru motoarele răcite cu lichid – încorporează cămăși de apă interioare complexe, orificii pentru scaunele supapelor și bujii, toate turnate într-o singură turnare sub presiune din aluminiu.
- Cartere și capace de carter — carcasă structurală primară pentru ansamblu rotativ
- Blocuri de cilindri — adesea cu garnituri din oțel presat sau din aluminiu acoperite cu Nikasil
- Chiulele — inclusiv geometria camerei de ardere și formele orificiilor
- Carcase cutie de viteze și ambreiaj
- Corpuri pompe de ulei și carcase pompe de apă
Șasiu și piese de suspensie
Motocicletele moderne sport și aventură folosesc din ce în ce mai mult piese turnate sub presiune de format mare pentru nodurile de șasiu - secțiuni care anterior necesitau confecții din oțel sudate. S1000RR de la BMW și Panigale V4 de la Ducati folosesc ambele secțiuni ale cadrului principal din aluminiu turnat sub presiune care integrează capul de direcție, punctele de montare a motorului și pivotul brațului oscilant într-o singură turnare, eliminând sudurile la îmbinările cele mai solicitate din șasiu.
- Suporturi pivotante ale brațului oscilant și suporturi de legătură
- Coroana furcii (clemă triplă) secțiunile superioare și inferioare
- Suporturi pentru picioare și suporturi pentru cadru secundar
- Suporturi etrier de frână și corpuri cilindrului principal
Carcase electrice și auxiliare
Conductivitatea termică a aluminiului turnat sub presiune - aproximativ 96 W/m·K pentru A380 — îl face materialul de carcasă preferat pentru componentele care generează sau trebuie să disipeze căldură. Capacele alternatorului, carcasele regulatorului de tensiune și cadrul farurilor cu LED-uri cu radiatoare integrate sunt din ce în ce mai specificate în aluminiu turnat sub presiune pentru a gestiona sarcinile termice ale electronicii fără a adăuga sisteme de răcire dedicate.
Porozitatea: provocarea critică a calității în piesele turnate sub presiune pentru motociclete
Porozitatea - goluri mici în cadrul turnării - este cea mai importantă problemă de calitate în turnarea sub presiune din aluminiu pentru motociclete. Reduce proprietățile mecanice, provoacă scurgeri de presiune în componentele care transportă fluide și creează locuri de inițiere a defecțiunii sub încărcare ciclică. Gestionarea porozității este principala provocare tehnică care separă furnizorii de motociclete turnate sub presiune de înaltă calitate de producătorii de mărfuri.
Porozitatea gazului vs. porozitatea contracției
Porozitatea gazului se formează din hidrogenul dizolvat eliberat în timpul solidificării, producând goluri rotunde, cu pereți netezi de obicei 0,1–2 mm în diametru. Porozitatea de contracție se formează acolo unde metalul lichid nu poate alimenta regiunile care se solidifică suficient de repede, producând goluri neregulate, cu pereți aspri în secțiuni groase sau în zone îndepărtate de poartă. Ambele tipuri reduc durata de viață la oboseală - studiile au arătat că probele de aluminiu HPDC fără porozitate ating durate de oboseală de 3-5 ori mai mult decât probele echivalente cu 1–2% porozitate în volum.
Turnare sub presiune asistată de vid pentru piese critice
Turnarea sub presiune asistată de vid (VHPDC) evacuează cavitatea matriței mai jos presiune absolută de 50 mbar înainte de injectare, eliminând majoritatea aerului prins care provoacă porozitatea gazului. Piesele produse în acest fel pot fi tratate termic (spre deosebire de piesele HPDC standard, în care gazul prins se extinde în timpul tratamentului cu soluție și creează blistere la suprafață), deschizând posibilitatea tratamentului de temperare T6 care poate crește limita de curgere prin 40–60% peste starea turnată . Piesele turnate structurale premium pentru motociclete - inclusiv nodurile de cadru și capete de direcție - specifică din ce în ce mai mult VHPDC din acest motiv.
Metode de inspecție pentru detectarea porozității
Mai multe metode de inspecție nedistructivă și distructivă sunt utilizate pentru a caracteriza porozitatea în turnările sub presiune pentru motociclete:
- Radiografie cu raze X: Inspecție standard pentru carter motor și piesele structurale; detectează goluri interne până la aproximativ 0,3 mm cu sistemele digitale
- Scanare CT: cartografiere 3D a porozității volumetrice; utilizat pentru calificarea pieselor critice și analiza defecțiunilor, mai degrabă decât pentru inspecția producției
- Testarea presiunii: Obligatoriu pentru pasajele de ulei și lichid de răcire; piesele sunt presurizate cu aer sub apă sau heliu pentru a detecta căile de scurgere din porozitatea conectată la suprafață
- Secționare distructivă: Folosit în timpul dezvoltării procesului pentru a caracteriza distribuția porozității și a valida proiectarea matriței înainte de lansarea producției
Tratarea suprafeței și finisarea pentru turnarea sub presiune din aluminiu pentru motociclete
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot Blasting and Tumbling
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder Coating and E-Coating
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Polishing and Bright Finishing
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die Casting vs. Alternative Manufacturing Processes for Motorcycle Parts
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Comparison of aluminum manufacturing processes for motorcycle components across key technical and commercial factors
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
Quality Standards and Specifications for Motorcycle Die Cast Suppliers
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
- IATF 16949: The automotive and motorcycle industry quality management system standard, superseding ISO/TS 16949. Any tier-1 supplier to major OEMs (Honda, Yamaha, Kawasaki, BMW) is expected to hold this certification. It mandates advanced product quality planning (APQP), production part approval process (PPAP), and ongoing statistical process control (SPC) for critical characteristics.
- ASTM B85 / EN 1706: Material specifications for aluminum die casting alloys, defining chemical composition limits, mechanical property requirements, and test methods. A380 is covered under ASTM B85; its European equivalent ADC12 is covered under JIS H5302.
- NADCA Product Specification Standards: The North American Die Casting Association publishes dimensional tolerance standards and cosmetic acceptability criteria specifically for die castings, providing the reference framework most OEM engineering specifications are built on.
- OEM-specific porosity standards: Major motorcycle OEMs maintain proprietary x-ray acceptance criteria defining maximum allowable void sizes and densities for each casting category — typically expressed as a porosity severity grade (e.g., ASTM E505 reference radiograph comparison) mapped to part zones by structural criticality.
- Dimensional PPAP submission: Before production launch, suppliers submit first-article inspection reports documenting measured dimensions against drawing tolerances for a sample of typically 30–100 parts , along with capability indices (Cpk ≥ 1.67 for critical characteristics) demonstrating that the process is capable of consistently meeting specification.
Emerging Technologies Changing Motorcycle Aluminum Die Casting
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Gigacasting for Motorcycle Structural Parts
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Rheocasting and Semi-Solid Metal Forming
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Simulation-Driven Design Optimization
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.